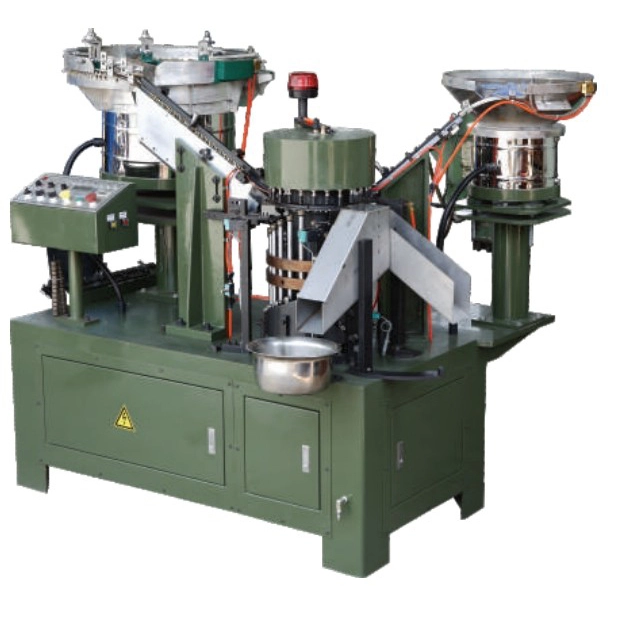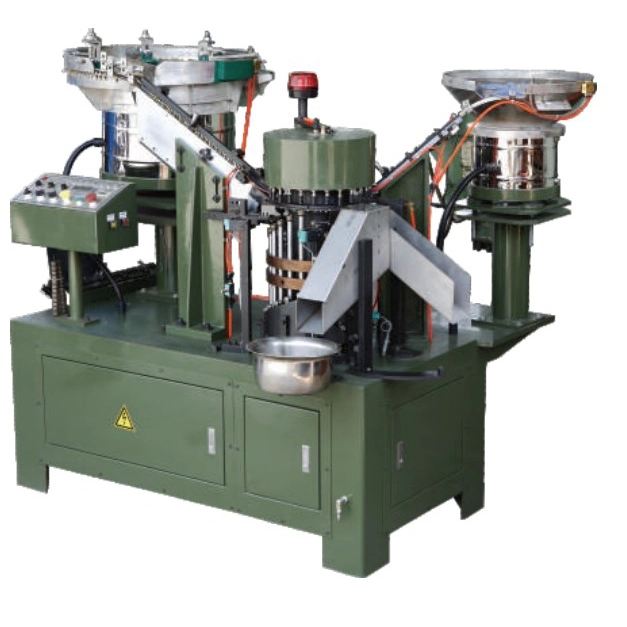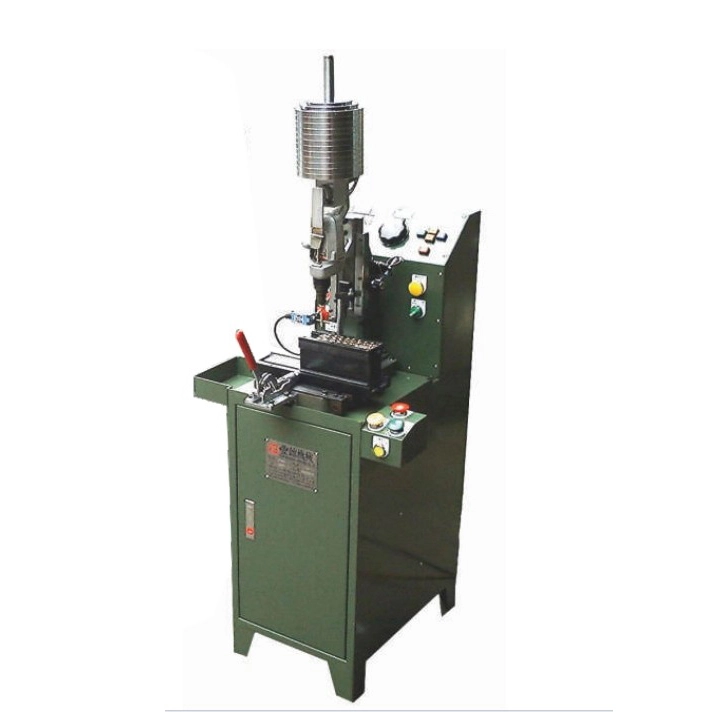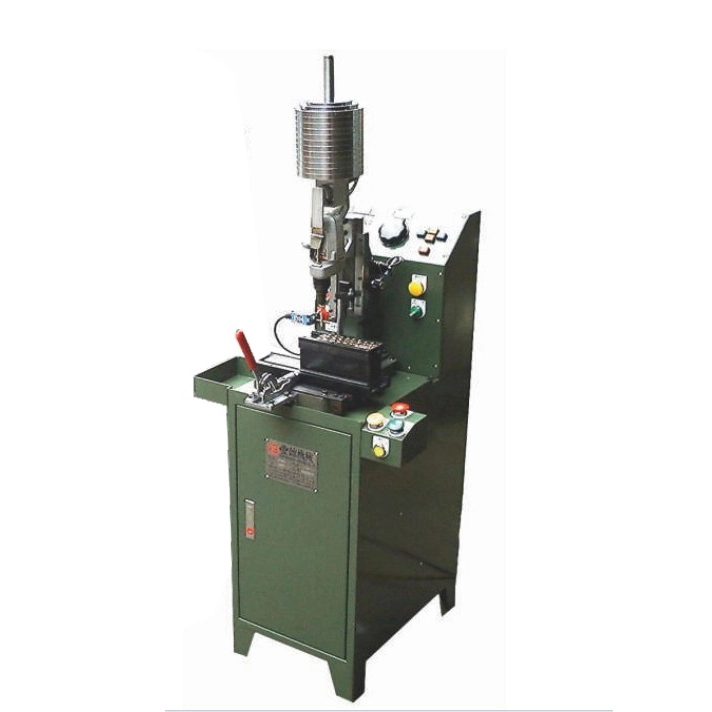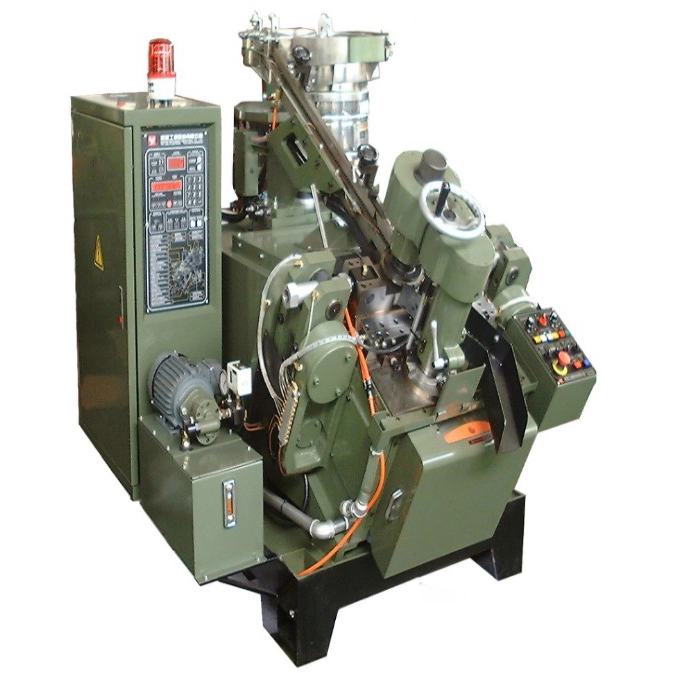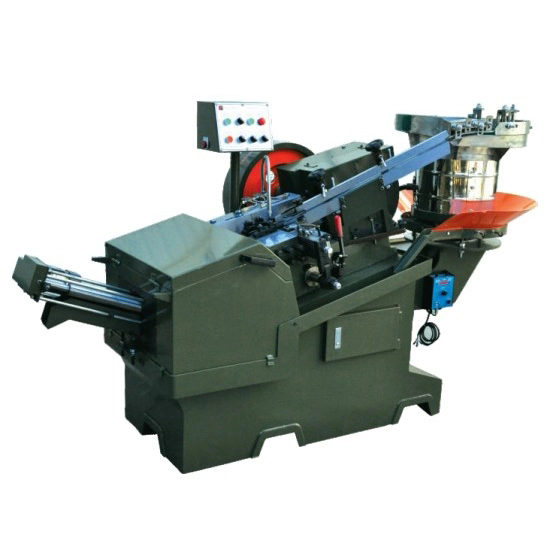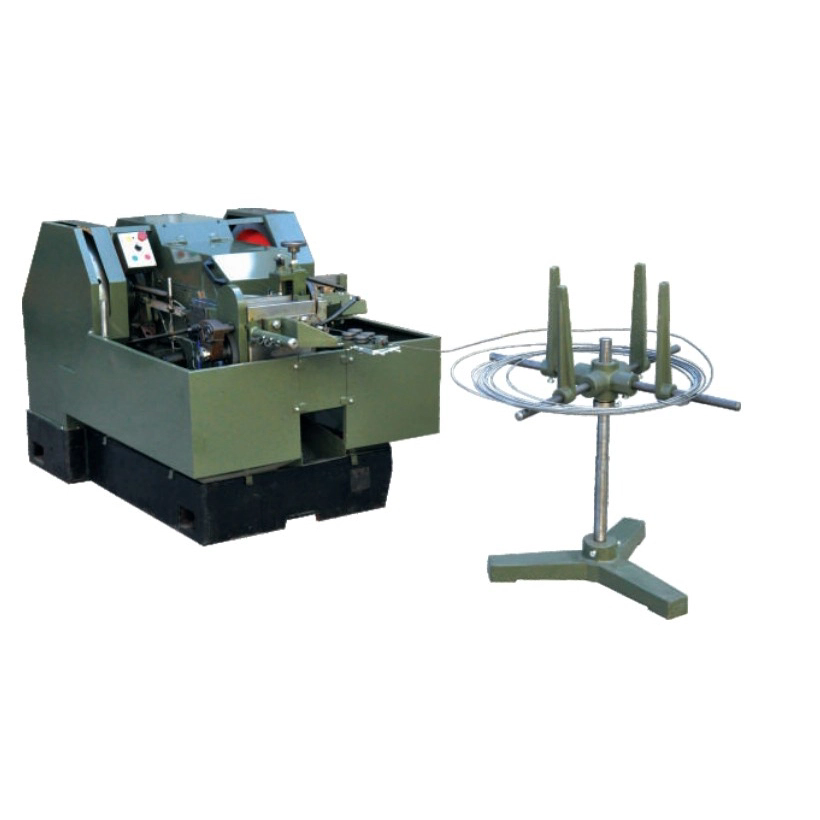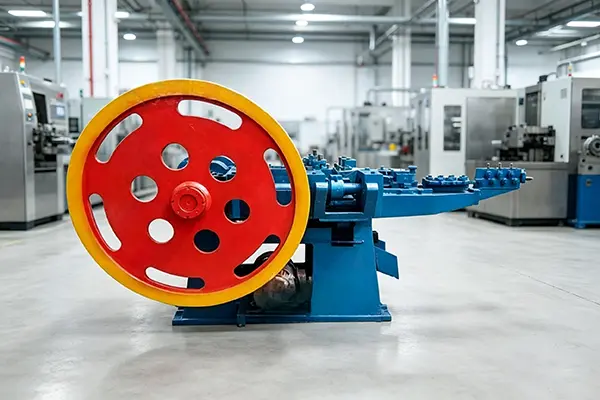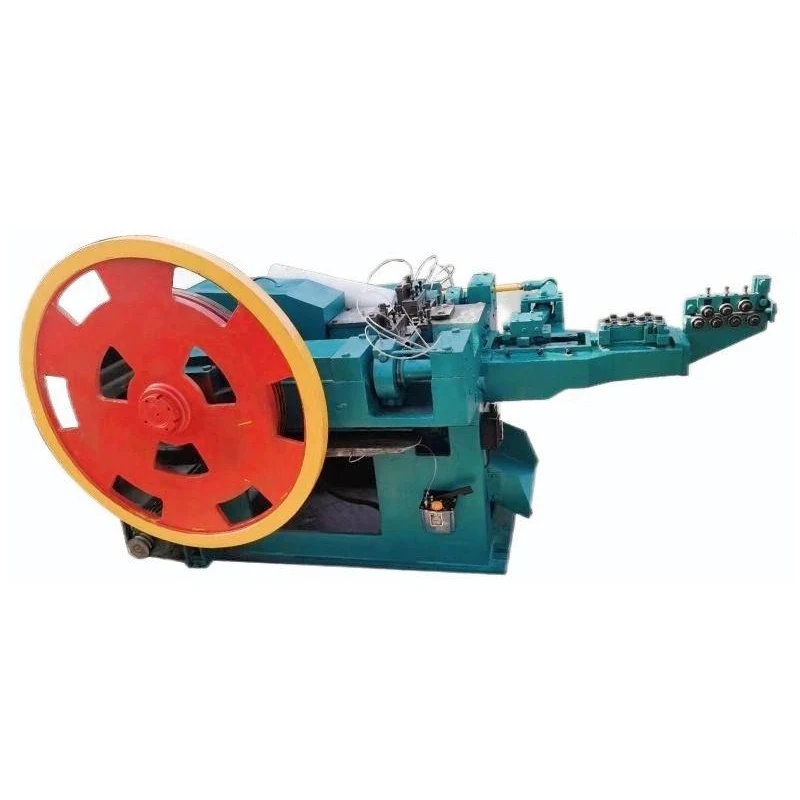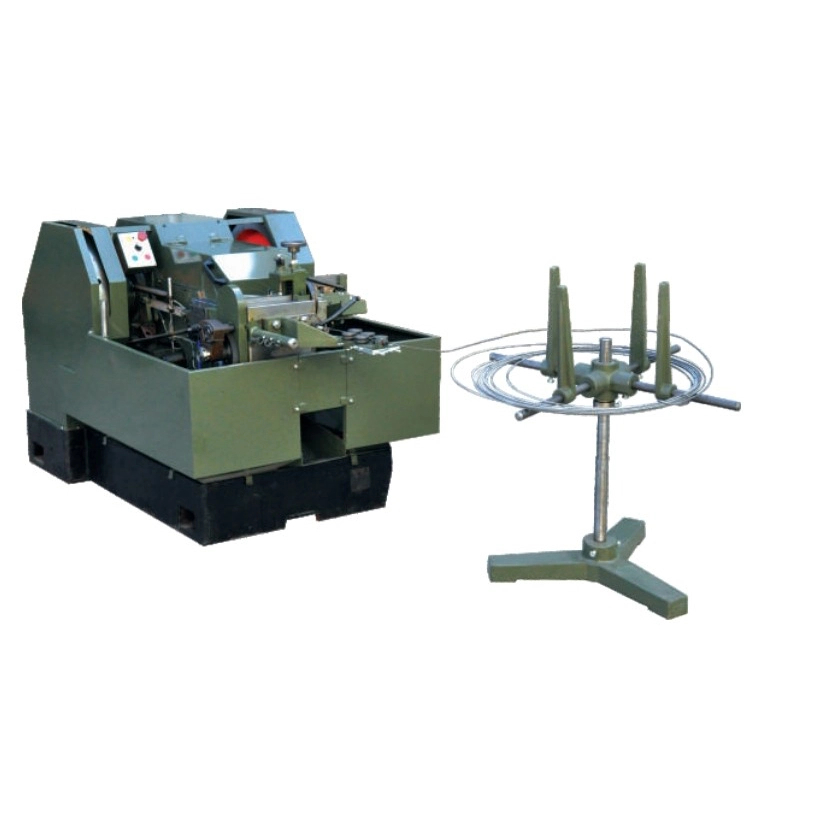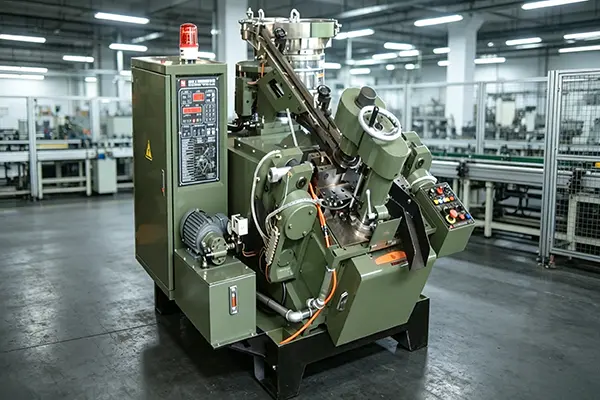
Abstrait· Cet article fournit un examen technique détaillé duMachine à rouler automatique les filetages, explorant ses principes de fonctionnement, ses configurations mécaniques et les avantages métallurgiques du filetage par roulage par rapport aux méthodes de coupe traditionnelles. La discussion couvre les systèmes de matrices plates et cylindriques, les exigences de formabilité des matériaux, les paramètres de production et les considérations de contrôle qualité essentielles pour la fabrication de fixations en grand volume.
01. Principes fondamentaux du roulage de fil
UnMachine à rouler automatique les filetagesfonctionne sur le principe du formage à froid, un procédé fondamentalement différent du filetage. Au lieu d'enlever de la matière pour créer des filetages, le laminage de filets déplace la matière grâce à une déformation plastique contrôlée. La pièce est placée entre deux matrices, plates ou cylindriques, qui contiennent l'impression négative du profil de filetage souhaité.
À mesure que les matrices se déplacent les unes par rapport aux autres, elles pénètrent dans la surface de l’ébauche, forçant le matériau à s’écouler et à remplir les cavités de la matrice. Ce processus de travail à froid affine la structure des grains du matériau, en alignant le flux des grains avec le contour du filetage plutôt que de le couper. Le résultat est un fil doté de propriétés mécaniques supérieures, notamment une résistance à la traction, une résistance à la fatigue et une dureté de surface accrues. Le processus ne génère également aucun copeau ni copeaux, ce qui élimine le gaspillage de matériaux et réduit le besoin de systèmes de manipulation et d'élimination des copeaux.
Formage à froid (déformation plastique)
Matrices plates ou matrices cylindriques
Aucun enlèvement de matière, flux de grain amélioré
02. Systèmes de matrices plates ou cylindriques
Deux matrices plates rectangulaires ; un stationnaire, un alternatif. Convient à une large gamme de tailles de vis et à une production en grand volume.
Deux ou trois filières cylindriques rotatives. Idéal pour les filetages plus longs et les applications où la rondeur et la concentricité sont essentielles.
Passage pour fils longs ; alimentation pour les fils et les épaulements plus courts.
Les machines à matrice plate peuvent produire des centaines de pièces par minute ; les machines à matrices cylindriques sont généralement plus lentes mais offrent une plus grande précision.
Le choix entre les systèmes de filières plates et cylindriques dépend des exigences spécifiques de l'application. Les machines à matrices plates sont la bête de somme de l'industrie des fixations, capables de produire des vis, des boulons et des goujons standards à des vitesses très élevées. Les machines à filières cylindriques, également connues sous le nom de machines à rouler les filets rotatives, sont utilisées pour des applications plus spécialisées, notamment les longues tiges filetées, les vis à billes et les composants nécessitant une rondeur et une finition de surface exceptionnelles.
03. Exigences matérielles et formabilité
LeMachine à rouler automatique les filetagesnécessite des matériaux de pièce à usiner possédant une ductilité suffisante pour subir une déformation plastique sans se fissurer. La formabilité du matériau est un facteur critique pour déterminer si une pièce peut être filetée avec succès.
- Acier à faible teneur en carbone :Excellente formabilité ; Couramment utilisé pour les fixations, vis et boulons standard.
- Acier au carbone moyen :Bonne formabilité lorsqu'il est correctement recuit ; utilisé pour les fixations à plus haute résistance.
- Acier inoxydable:La formabilité varie selon le grade ; les nuances austénitiques (304, 316) peuvent généralement être laminées, tandis que les nuances martensitiques peuvent nécessiter un préchauffage ou un recuit.
- Alliages de laiton et de cuivre :Excellente formabilité ; généralement fil roulé pour les composants électriques et de plomberie.
- Alliages d'aluminium :Bonne formabilité ; utilisé pour les fixations légères dans les applications aérospatiales et automobiles.
Remarque matérielle :Le diamètre de l'ébauche pour le laminage de filets est généralement supérieur au diamètre mineur mais inférieur au diamètre majeur du filetage fini. Cela permet au matériau de s'écouler et de remplir les cavités de la matrice sans trop remplir ni sous-remplir le profil du filetage.
04. Avantages métallurgiques des fils laminés
LeMachine à rouler automatique les filetagesproduit des fils aux propriétés métallurgiques supérieures à celles créées par coupe. Ces avantages proviennent de la nature du procédé de travail à froid.
| Propriété | Fils roulés | Couper les fils |
|---|---|---|
| Flux de grains | Continu, suit le contour du fil | Interrompu, coupé à travers le grain |
| Résistance à la traction | Augmenté (10 à 30 %) | Résistance du matériau de base |
| Résistance à la fatigue | Considérablement amélioré | Inférieur, en raison des concentrations de stress |
| Finition de surface | Lisse, écroui | Peut avoir des marques d'outils |
| Déchets de matériaux | Aucun | Copeaux et copeaux générés |
| Vitesse de production | Très élevé | Plus lent, plusieurs passes requises |
Basé sur les principes métallurgiques du formage à froid.
Le flux continu de grains dans les fils laminés répartit les contraintes plus uniformément, réduisant ainsi le risque de rupture par fatigue. L'écrouissage qui se produit lors du laminage augmente également la dureté superficielle du filetage, améliorant ainsi la résistance à l'usure. Ces avantages font des filetages roulés le choix privilégié pour les fixations critiques dans les applications automobiles, aérospatiales et structurelles.
05. Paramètres de production et facteurs d'efficacité
L'efficacité d'unMachine à rouler automatique les filetagesest déterminé par une combinaison de spécifications de la machine, de qualité de l'outillage et de paramètres de fonctionnement. Ces facteurs doivent être soigneusement équilibrés pour obtenir des taux de production et une qualité de fil optimaux.
- Vitesse de roulement :La vitesse à laquelle les matrices se déplacent ou tournent. Des vitesses plus élevées augmentent la production mais peuvent nécessiter des outils et des systèmes de refroidissement plus robustes.
- Pression de matrice :La force appliquée par les matrices à la pièce. Une pression insuffisante entraîne une formation incomplète du filetage, tandis qu'une pression excessive peut provoquer des fissures ou des dommages à la matrice.
- Alignement des matrices :Un alignement précis des matrices est essentiel pour produire des filetages avec un pas, une avance et un angle corrects.
- Lubrification:Une lubrification adéquate réduit la friction et la génération de chaleur, prolongeant la durée de vie de la matrice et améliorant la finition de la surface du filetage.
- Préparation à blanc :Le diamètre, le chanfrein et l'état de surface de l'ébauche doivent être soigneusement contrôlés pour garantir une formation cohérente du filetage.
Les machines à rouler les filets automatiques modernes intègrent des fonctionnalités telles que des systèmes d'alimentation servocommandés, une lubrification automatique et une surveillance en cours de processus pour maintenir une qualité constante à des cadences de production élevées. Ces fonctionnalités réduisent l’intervention de l’opérateur et minimisent les temps d’arrêt, contribuant ainsi à l’efficacité globale de la fabrication.
06. Contrôle qualité et inspection dimensionnelle
Le contrôle qualité est un aspect essentiel de la production de filets à rouler. LeMachine à rouler automatique les filetagesdoivent être surveillés pour garantir que les filetages produits répondent aux spécifications requises en matière de diamètre primitif, de diamètre majeur, de diamètre mineur, d'entrée et d'angle de flanc.
- Contrôle dimensionnel :Des micromètres à filetage, des jauges annulaires et des comparateurs optiques sont utilisés pour vérifier les dimensions des filetages par rapport à des normes telles que ISO, DIN et ANSI.
- Inspection de la finition de surface :L'inspection visuelle et la profilométrie sont utilisées pour évaluer la rugosité de la surface et détecter les défauts tels que les recouvrements, les joints ou les fissures.
- Certification matérielle :Le matériau entrant doit être vérifié pour sa composition chimique et ses propriétés mécaniques afin de garantir qu'il répond aux exigences de laminage des filetages.
- Entretien des matrices :Une inspection et un remplacement réguliers des matrices sont essentiels pour maintenir la qualité du filetage et prévenir les défauts.
Remarque sur la qualité :Le contrôle statistique des processus (SPC) est couramment utilisé dans la production de filetage par laminage pour surveiller les dimensions critiques et détecter la dérive du processus avant qu'elle ne conduise à des pièces hors spécifications. Cette approche proactive de la gestion de la qualité est essentielle pour la fabrication en grand volume.
Foire aux questions
Les spécifications techniques peuvent varier selon le modèle et le fabricant. Consultez toujours la documentation du produit pour connaître les exigences spécifiques de votre application.