Restez informé de nos dernières participations aux salons, des lancements de nouveaux produits et des développements de l'entreprise alors que nous continuons à étendre notre présence sur les marchés internationaux des fixations et des machines.
Résumé de l'article : A machine à visser à froidest un équipement essentiel pour les fabricants qui doivent produire de grandes quantités de vis et d'ébauches de fixations précises, cohérentes et mécaniquement fiables. En formant le métal par déformation plastique contrôlée plutôt qu'en enlevant de la matière par découpe conventionnelle, la frappe à froid peut améliorer l'utilisation des matériaux, la continuité de la production et la cohérence dimensionnelle. Cet article explique comment fonctionne le processus, quels facteurs influencent la sélection de la machine, comment les fabricants peuvent réduire les problèmes de production courants et comment YWC peut répondre à différentes exigences de fabrication de vis et de fixations.
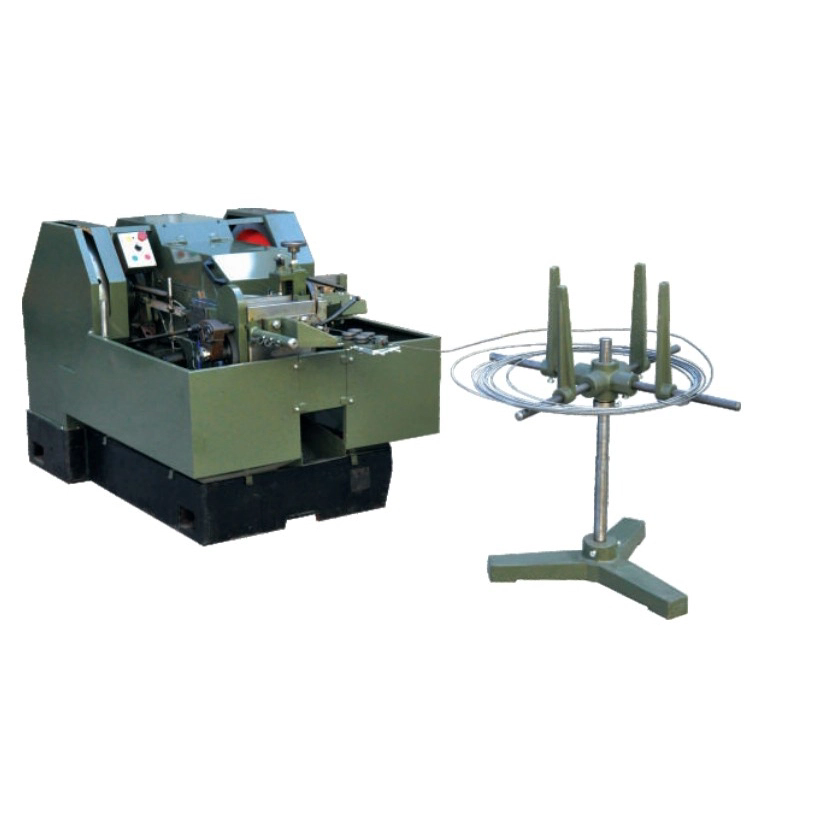
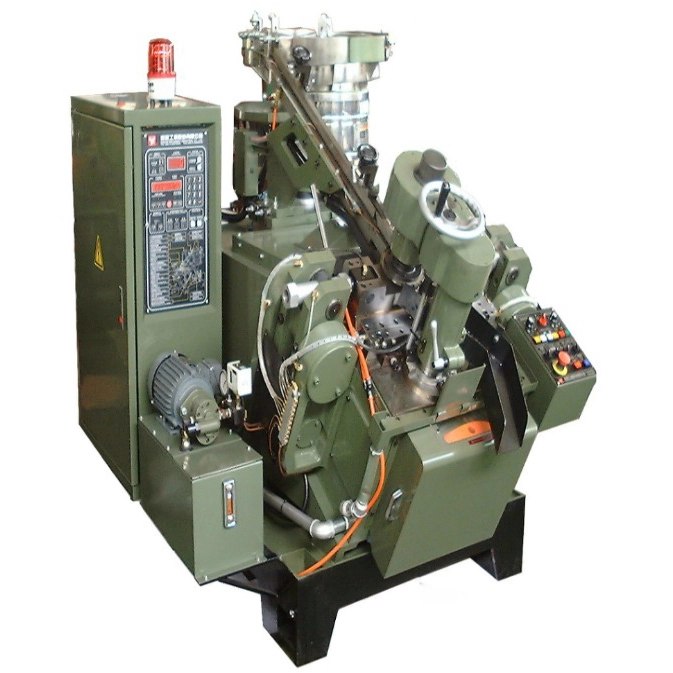
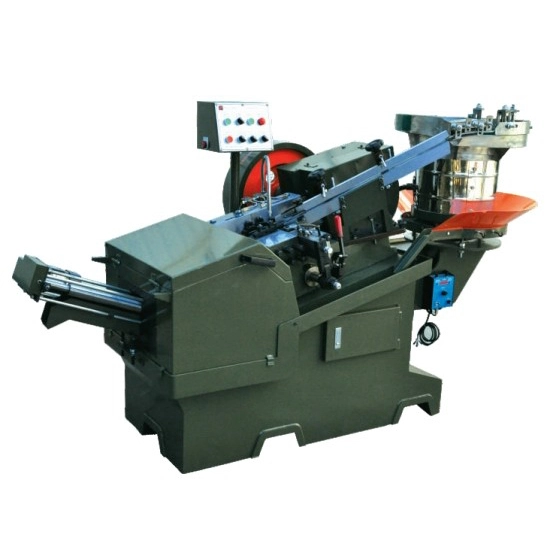
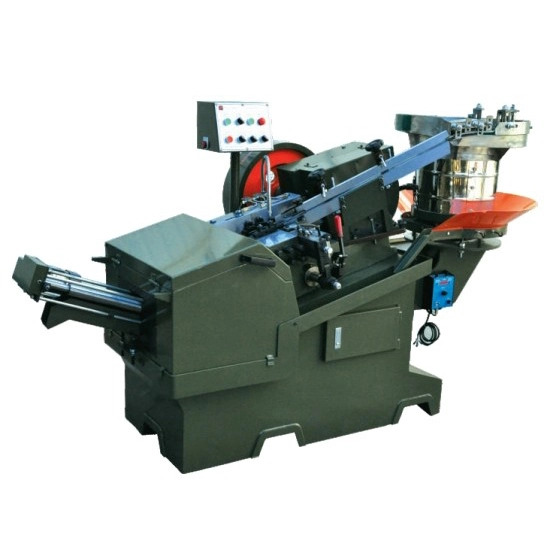
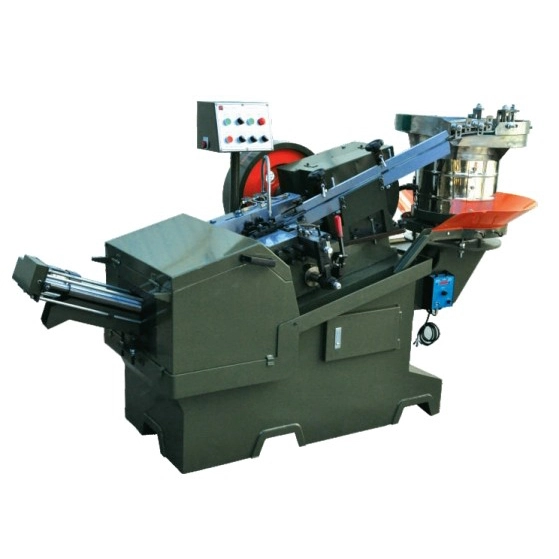
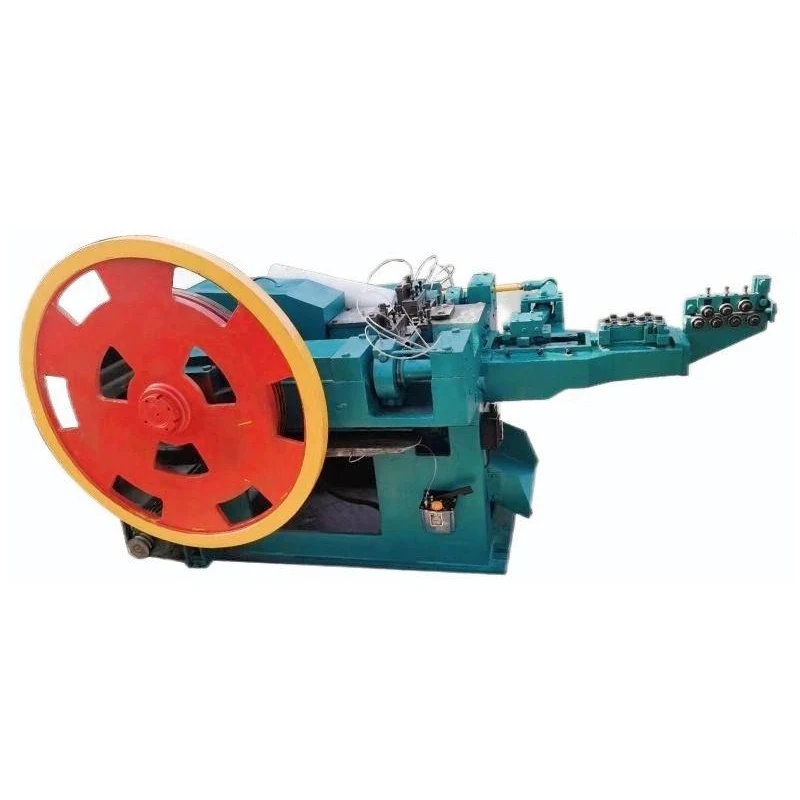
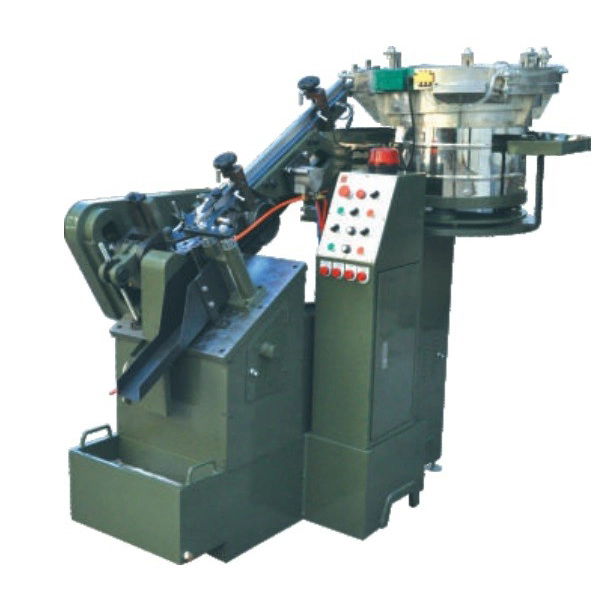
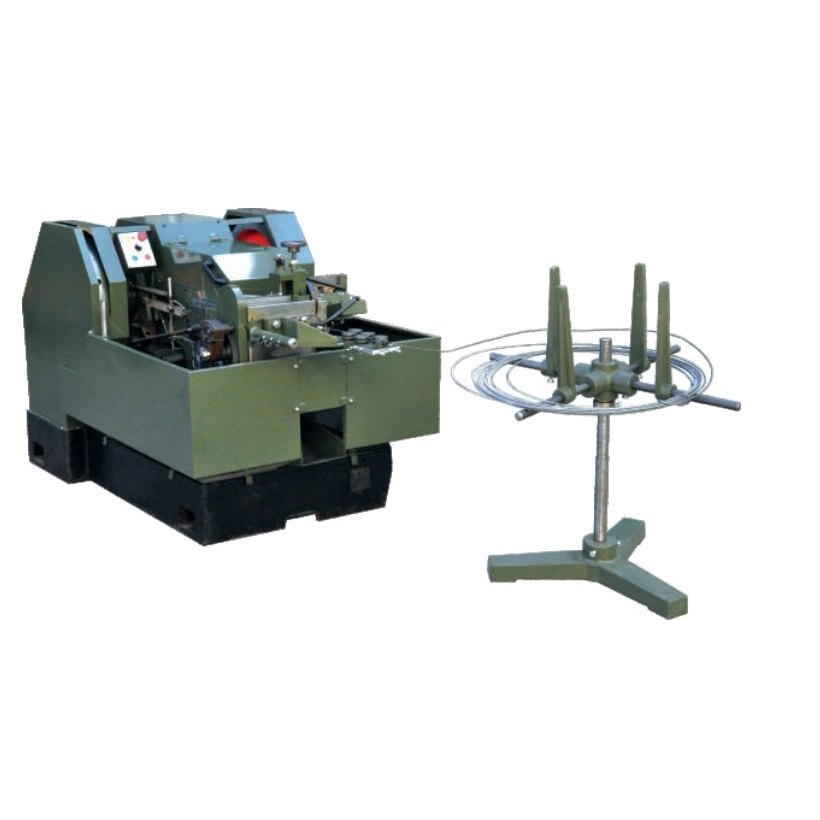
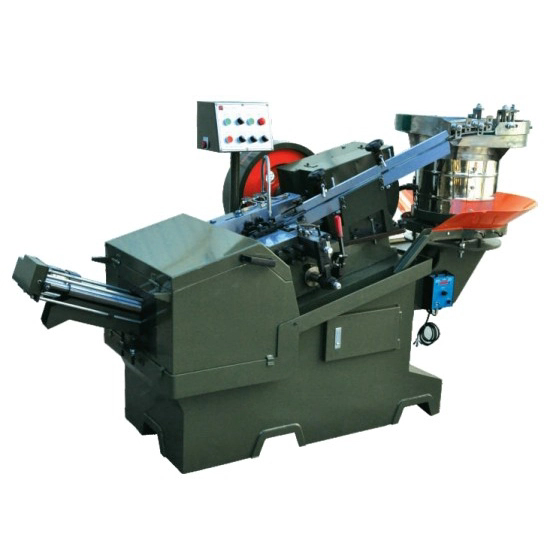
A Machine de frappe à froid à visforme du fil métallique en ébauches de vis en appliquant une force mécanique contrôlée à température ambiante ou proche. Au lieu de couper l'excédent de matériau pour créer la géométrie requise, la machine pousse et remodèle le fil entrant à l'intérieur d'un outillage de précision.
Cette distinction est importante pour les fabricants de fixations. Un processus d'usinage conventionnel peut commencer avec une pièce de matériau plus grande et supprimer les sections indésirables jusqu'à ce que la forme requise soit obtenue. La frappe à froid adopte une approche différente : le matériau est déplacé dans la configuration souhaitée.
Pendant le fonctionnement, le fil est introduit en continu ou par intermittence dans le système de formage. La machine coupe une longueur de fil prédéterminée, positionne le flan avec précision et utilise des poinçons et des matrices pour créer la tête et les autres caractéristiques requises. En fonction de la configuration de la machine et de la conception du produit, plusieurs opérations de formage peuvent être effectuées séquentiellement.
Le résultat est une ébauche de vis qui peut ensuite être utilisée dans des processus tels que le laminage de filets, le formage de pointes, le rainurage, le traitement thermique, le traitement de surface, l'inspection et l'emballage.
YWC développe des équipements de fabrication de vis pour les fabricants qui exigent des performances de formage stables, une efficacité de production et une adaptabilité aux différentes spécifications de fixation. La configuration appropriée de la machine dépend du matériau, des dimensions, de la géométrie de la tête, du volume de production et du niveau d'automatisation requis.
Le processus de frappe à froid ne consiste pas simplement à presser un fil dans une matrice. Une production précise de vis nécessite une coordination entre l'alimentation, la coupe, le positionnement, l'outillage, la force de formage et le déchargement.
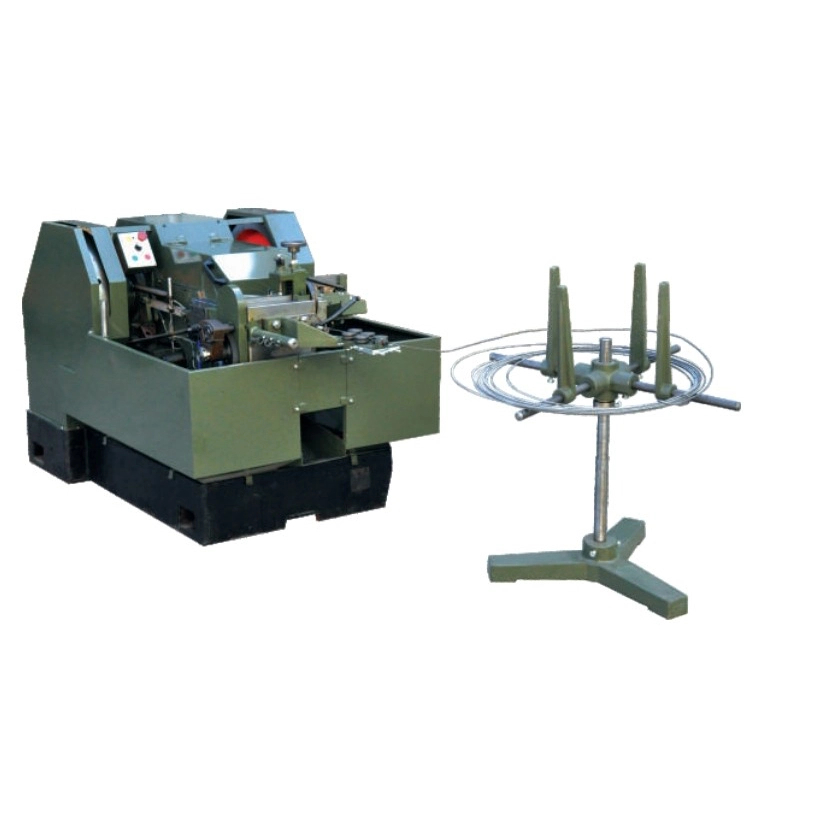
La production commence avec un stock de bobines ou de fils approprié. Le mécanisme d'alimentation délivre le matériau dans la zone de formage à un rythme contrôlé.
Une alimentation stable est essentielle car un positionnement incohérent du fil peut affecter le volume de matériau entrant dans la filière. Même lorsque les outils de formage sont fabriqués avec précision, un système d’alimentation instable peut produire des variations dimensionnelles.
Le fil entrant est découpé en flans prédéterminés. La longueur du flan doit correspondre étroitement au volume de matériau requis pour la géométrie finie de la tête et de la tige.
Une longueur de flan incorrecte peut créer plusieurs problèmes :
Le flan découpé doit atteindre la station de formage dans la bonne orientation et position. Dans le cadre d'une production en grand volume, un transfert fiable devient particulièrement important car des milliers, voire des millions de cycles répétés laissent peu de place aux erreurs de positionnement accumulées.
Le poinçon force l'ébauche dans la cavité de la matrice. Le métal subit une déformation plastique et s'écoule dans l'espace disponible.
Cette étape détermine une grande partie de la géométrie de la tête de vis. Selon la conception du produit, plusieurs étapes de formage peuvent être utilisées pour créer progressivement des formes complexes au lieu de tenter de compléter la géométrie entière en une seule opération excessive.
Après formage, l’ébauche de vis est retirée de l’outillage et transférée à l’étape de production suivante. Le déchargement automatisé permet de maintenir un cycle de fabrication continu tout en réduisant la manipulation manuelle.
| Étape de production | Fonction principale | Préoccupation commune en matière de qualité |
|---|---|---|
| Alimentation en fil | Livrer le matériel de manière cohérente | Instabilité alimentaire |
| Coupe | Créez des blancs précis | Longueur vierge incorrecte |
| Positionnement | Alignez le blanc | Désalignement |
| Titre | Former la tête de vis | Fissures ou remplissage incomplet |
| Décharge | Transférer les blancs finis | Bourrage ou dommage de manipulation |
Les fabricants de fixations sont souvent confrontés aux mêmes défis fondamentaux : consommation élevée de matériaux, temps de cycle lents, dimensions incohérentes, exigences de main d'œuvre excessives et difficulté à maintenir une qualité stable lors des grandes séries de production.
Une machine de frappe à froid de vis correctement configurée peut résoudre bon nombre de ces problèmes à la source.
Étant donné que le processus remodèle le matériau au lieu de l'éliminer principalement, la frappe à froid peut permettre une utilisation du matériau bien meilleure que de nombreuses méthodes de fabrication soustractives.
Pour la production de vis en grand volume, même une légère réduction des pertes de matériaux peut avoir un effet significatif sur les coûts de fabrication. Cela devient particulièrement important lors de l’utilisation de matériaux en acier inoxydable ou en alliage relativement coûteux.
Les équipements automatisés de frappe à froid sont conçus pour la fabrication répétitive. Une fois les paramètres d'alimentation, d'outillage et de processus correctement définis, la machine peut maintenir un rythme de production constant avec une intervention limitée de l'opérateur.
Le formage à froid peut préserver et rediriger le flux des grains du métal plutôt que de couper le matériau de la même manière que l'usinage conventionnel. Cela peut contribuer à des caractéristiques mécaniques utiles dans des fixations correctement conçues.
Cependant, le comportement du matériau dépend de la composition de l'alliage, des conditions de formage, du taux de réduction, de la conception de l'outillage, de la lubrification et du traitement thermique ultérieur. Les fabricants devraient donc valider le processus complet plutôt que de supposer que la frappe à froid garantit à elle seule une propriété mécanique particulière.
Lorsque l’alimentation, le formage, le transfert et le déchargement sont automatisés, moins d’opérations manuelles sont nécessaires. Cela peut améliorer la cohérence de la production tout en permettant aux opérateurs de se concentrer sur la configuration, l'inspection, la surveillance des processus et la maintenance.
Le matériau approprié dépend fortement des spécifications de vis requises et de la capacité de formage de la machine et de l'outillage sélectionnés.
Les matériaux de fixation courants comprennent :
La sélection des matériaux ne doit pas être séparée de la sélection des machines. Un matériau présentant une résistance supérieure ou une ductilité inférieure peut imposer des exigences plus élevées au système de formage et aux matrices.
Par exemple, les fixations en acier inoxydable peuvent nécessiter un contrôle particulièrement minutieux des conditions de formage, car une déformation excessive ou un outillage inapproprié peut contribuer à des fissures et à une usure accélérée des matrices.
La production de vis de haute qualité nécessite bien plus que l’achat d’une machine performante. L'ensemble du système de formage doit être équilibré.
Le volume vide est fondamental pour la précision du cap. Le diamètre du fil et la longueur de coupe doivent fournir suffisamment de matériau pour remplir la géométrie requise sans générer d'excès inutiles.
Les matrices et les poinçons déterminent directement la forme finale du composant formé. Un outillage mal conçu peut entraîner un flux de matière irrégulier, une usure prématurée, des défauts de surface ou des dimensions instables.
L’outillage doit donc être sélectionné en fonction :
La lubrification affecte la friction, le flux de matière, la durée de vie de l'outil et la qualité de la surface. Une lubrification insuffisante peut augmenter la résistance au formage et l'usure des outils, tandis qu'une lubrification inappropriée peut créer une contamination ou une instabilité du processus.
Les opérateurs doivent surveiller les données de production plutôt que d’attendre qu’un lot important présente déjà des défauts. Les changements dans le bruit, les vibrations, la force de formage, la température ou les mesures dimensionnelles peuvent fournir des indications précoces sur l'apparition de problèmes.
Même une machine bien conçue ne peut pas compenser complètement un fil entrant incohérent. Les variations de diamètre, les défauts de surface, les propriétés inappropriées des matériaux ou une lubrification incohérente peuvent affecter le processus de formage.
La sélection d'une machine basée uniquement sur le rendement théorique maximum peut conduire à un investissement inadapté. La machine doit être évaluée en fonction du portefeuille actuel de fixations et de la stratégie de production.
| Facteur de sélection | Pourquoi c'est important | Questions à poser |
|---|---|---|
| Dimensions des fixations | Détermine la capacité de formage | Quelle plage de diamètres et de longueurs est requise ? |
| Conception de la tête | Influence les étapes d’outillage et de formage | La tête est-elle standard ou personnalisée ? |
| Matériel | Affecte la force de formation et la durée de vie de la matrice | Quel acier ou alliage sera traité ? |
| Volume de production | Détermine les exigences en matière d'automatisation | Quelle est la production requise par équipe ? |
| Variété de produits | Influence les exigences de changement | À quelle fréquence les spécifications changeront-elles ? |
| Équipements en aval | Détermine la compatibilité des lignes | Le roulage des filets ou d'autres machines suivront-ils le cap ? |
Les fabricants doivent également prendre en compte la disponibilité d'une assistance technique, de pièces de rechange, d'une assistance en matière d'outillage, d'une assistance à la mise en service et d'une formation des opérateurs. Ces facteurs peuvent avoir un effet substantiel sur la valeur réelle de la durée de vie des équipements industriels.
YWC fournit des solutions de frappe à froid de vis pour différentes exigences de production de fixations et peut configurer l'équipement en fonction des spécifications du produit, des caractéristiques des matériaux et des objectifs de production.
L'automatisation devient de plus en plus précieuse à mesure que le volume de production augmente.
Un flux de travail automatisé moderne de fabrication de vis peut inclure :
La connexion de ces processus peut réduire les écarts entre les opérations individuelles. Au lieu de déplacer manuellement les produits semi-finis d’une machine à une autre, les fabricants peuvent établir un flux de production plus continu.
Cette approche peut être particulièrement bénéfique pour les usines confrontées à des pénuries de main d’œuvre, à des volumes de commandes croissants ou à des exigences strictes en matière de répétabilité.
YWC propose également des solutions de lignes de production de vis intégrées qui peuvent combiner le formage avec les processus en aval. La configuration exacte doit être sélectionnée en fonction de la conception des fixations et de la capacité de production requise.
Les fixations à tête froide sont utilisées dans un large éventail d'industries, car les vis et les composants associés sont fondamentaux pour l'assemblage mécanique.
La configuration requise de la machine change considérablement entre les vis électroniques miniatures et les fixations techniques plus grandes. C'est pourquoi la géométrie du produit et le volume de production cible doivent être établis avant de sélectionner l'équipement.
La maintenance préventive est essentielle pour maintenir une qualité de formage constante. Les équipements de frappe à froid fonctionnent sous des charges mécaniques répétées, de sorte que de petits problèmes peuvent devenir importants s'ils sont ignorés.
Un programme de maintenance pratique doit inclure :
La maintenance doit être basée à la fois sur la durée de fonctionnement et sur l'état réel de la machine. Si une machine produit des têtes de plus en plus incohérentes, nécessite des ajustements fréquents ou subit des pannes d'outillage répétées, le simple remplacement de composants individuels ne résoudra peut-être pas le problème sous-jacent.
L'analyse des causes profondes doit examiner l'ensemble du système de formage, y compris le matériau, la longueur du flan, l'outillage, la lubrification, les paramètres de la machine et la précision du transfert.
Une machine de frappe à froid de vis est un équipement industriel utilisé pour former du fil métallique en ébauches de vis grâce à une déformation plastique contrôlée. Il est largement utilisé pour la production en grand volume de vis, boulons, rivets et autres composants de fixation.
La frappe à froid remodèle le métal par déformation plastique, tandis que l'usinage enlève généralement de la matière par découpe. La frappe à froid peut donc permettre une meilleure utilisation du matériau et est particulièrement adaptée à la fabrication répétitive de fixations en grand volume.
Oui. Avec des poinçons, des matrices, des séquences de formage et des réglages de machine appropriés, l'équipement de frappe à froid peut produire de nombreuses géométries de vis et de fixations personnalisées. La faisabilité dépend des dimensions, du matériau, de la conception de la tête et du rapport de formage du produit.
Oui. L'acier inoxydable peut être frappé à froid lorsque la machine, l'outillage, la lubrification, l'état du matériau et la séquence de formage correspondent correctement. Les paramètres de production doivent être validés pour la nuance d'acier inoxydable et la géométrie des vis spécifiques.
Pas normalement. La frappe à froid crée principalement l’ébauche de vis et la géométrie de la tête. Le roulage du filetage est ensuite couramment utilisé pour former le filetage externe, bien que le processus exact en aval dépende de la conception de la fixation finie.
Commencez par contrôler la qualité des matières premières, la longueur du flan, l’état de la matrice et du poinçon, la lubrification, les paramètres de formage et la précision du transfert. Une inspection cohérente et une maintenance préventive sont également importantes pour identifier les problèmes avant qu’ils n’affectent les grands lots de production.
C’est possible, mais l’avantage économique dépend de la fréquence de changement, de la variété des produits, du volume de production et des exigences d’automatisation. Les fabricants dont les spécifications changent fréquemment doivent accorder une attention particulière au temps de configuration et à l’efficacité du changement d’outillage.
Les informations utiles comprennent les dessins de vis, la qualité du matériau, le diamètre du fil, les dimensions finies, le type de tête, le volume de production attendu, la cadence de cycle cible, les tolérances requises et les processus en aval. Des informations détaillées sur le produit permettent d'évaluer plus précisément la configuration de la machine et les exigences en matière d'outillage.
Une machine de frappe à froid de vis peut devenir la base d'une opération de fabrication de fixations efficace lorsque l'équipement, le matériau, l'outillage et le processus de production sont correctement adaptés. En formant des ébauches de vis grâce à une déformation plastique contrôlée, les fabricants peuvent réduire les pertes de matériaux, soutenir une production continue, améliorer la répétabilité et établir une voie plus efficace vers la fabrication de fixations en grand volume.
Cependant, le choix de l’équipement ne doit pas être basé uniquement sur la vitesse de production. La géométrie du produit, les caractéristiques des matériaux, les étapes de formage, les exigences en matière d'outillage, le niveau d'automatisation, les processus en aval, la maintenance et le support technique à long terme influencent tous les performances réelles d'un système de production.
YWCse concentre sur les équipements de fabrication de vis et de frappe à froid pour les fabricants de fixations ayant des exigences de production différentes. Que l'objectif soit une production de masse standardisée, une fabrication de vis personnalisée, une production de fixations en acier inoxydable ou une ligne automatisée plus intégrée, la bonne configuration doit commencer par les objectifs réels du produit et de la production.
Prêt à améliorer votre processus de production de fixations ?Partagez vos spécifications de vis, vos besoins en matériaux et votre capacité de production attendue avec YWC pour discuter d'une solution de frappe à froid adaptée.Contactez-nousaujourd'hui pour explorer la configuration de machine adaptée à vos besoins de production.